Environnement
Émissions quasi nulles grâce au système 18-PCS, réduction du volume des déchets de 98 % et du poids de 90 %.

Neutralisation contrôlée, élimination thermique sécurisée et conformité réglementaire absolue.
Chez INCINERO KBH, la gestion et le traitement des déchets chimiques dangereux reposent sur des standards HSE d'excellence, une traçabilité rigoureuse et des procédés conformes aux normes algériennes et internationales.
La politique de santé, sécurité et environnement d'INCINERO KBH repose sur un système de management structuré et une démarche d'amélioration continue.
Elle vise à éliminer les risques pour nos collaborateurs, partenaires, communautés et l'environnement, tout en garantissant une gestion responsable des déchets spéciaux et spéciaux dangereux.
Nous construisons une culture où chaque collaborateur a un rôle actif dans la prévention des accidents, la réduction des risques et la minimisation de notre impact environnemental.
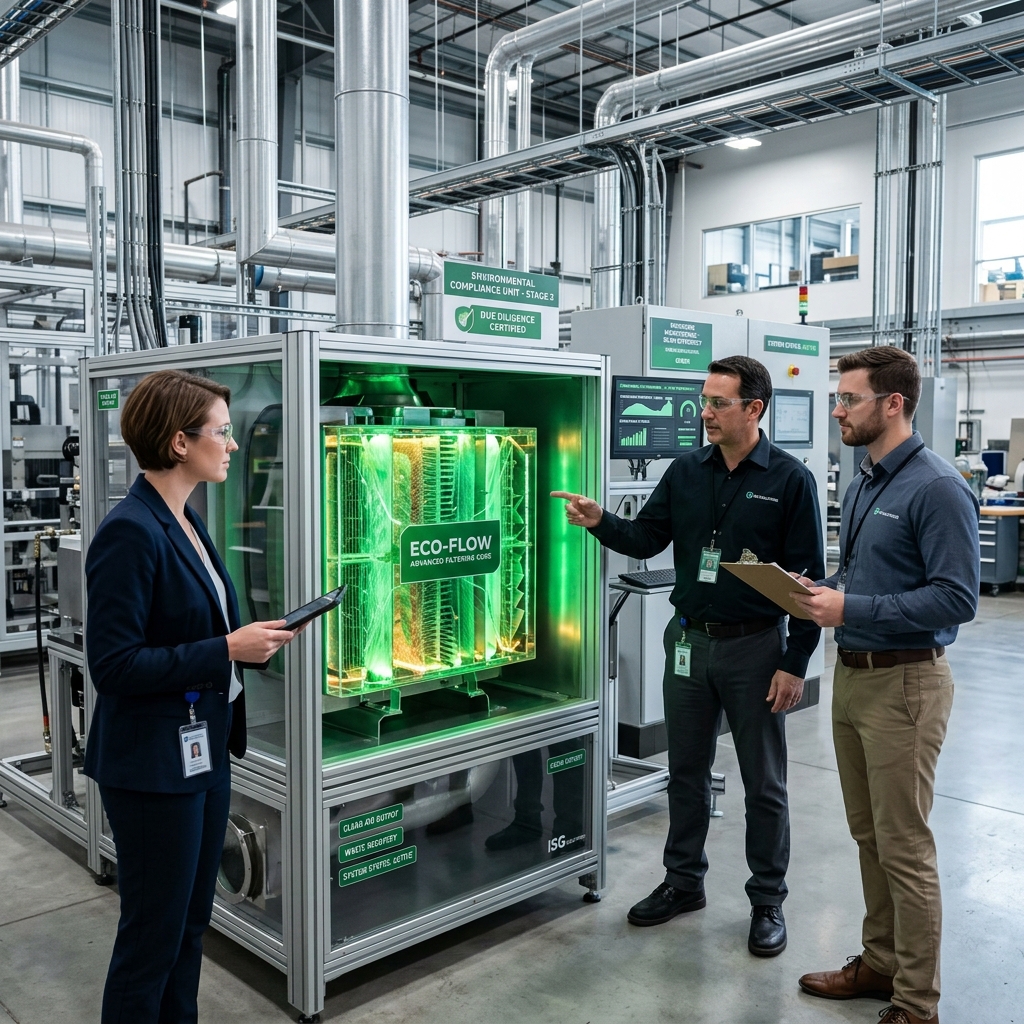
Pour préserver l'environnement :
Utilisation efficace de l'énergie et préservation des ressources naturelles.
Réduction continue de nos émissions, effluents et déchets sur tous nos sites.
Analyse du cycle de vie des projets et choix des meilleures technologies disponibles (incluant notre système 18-PCS).
Nous encourageons fournisseurs et sous-traitants à adopter les mêmes standards responsables.
Émissions quasi nulles grâce au système 18-PCS, réduction du volume des déchets de 98 % et du poids de 90 %.
Traçabilité totale, formation continue, équipements certifiés et procédures strictes pour protéger nos équipes et les populations.
ISO 9001, label CE, homologation Ministère de la Santé et respect des normes algériennes et internationales.
Évaluation régulière de nos performances et mise en place d'actions correctives.
La neutralisation et l'élimination des déchets chimiques en Algérie (solvants, acides, bases, effluents concentrés) requièrent une rigueur absolue. INCINERO KBH applique un protocole en 4 étapes strictes pour garantir le risque zéro sur site et lors du transport ADR.
Analyse préalable en laboratoire des fiches FDS et tests d'incompatibilité chimique (acides/bases, oxydants/réducteurs) avant acceptation et chargement.
Conditionnement étanche homologué ONU (fûts PEHD, GRV 1000L, citernes inox), chauffeurs certifiés ADR et traçabilité BSD intégrale.
Ajustement de pH, précipitation chimique des métaux lourds et décantation des bains de traitement pour optimiser la filière finale.
Incinération à haute température (jusqu'à 1200°C) avec temps de séjour > 2s et traitement des fumées 18-PCS neutralisant les gaz acides.
Nous prenons en charge l'ensemble des déchets chimiques industriels : solvants usés (halogénés ou non), bains acides et basiques de décapage, réactifs de laboratoires périmés, boues de traitement d'effluents chimiques et résidus phytosanitaires ou pharmaceutiques.
Le transport s'effectue strictement sous réglementation ADR avec des citernes et fûts homologués, des chauffeurs formés aux risques chimiques, des kits anti-pollution embarqués et l'émission obligatoire du bordereau de suivi BSD.
Notre incinérateur haute température A4000 est couplé à un système d'épuration 18-PCS incluant neutralisation par injection de réactifs basiques et filtration céramique pour capter les gaz acides (HCl, SO2, HF) et métaux lourds.